拉刀的分类方式
2026-09-05 12:00:00拉刀的分类方式
拉刀是一种高效的精加工刀具,根据不同的设计维度,可以划分为多种类型。下面从加工表面、受力方向、结构形式以及切削方式四个角度来梳理其分类。
按加工表面类型划分
拉刀首先可分为内拉刀和外拉刀两大类。
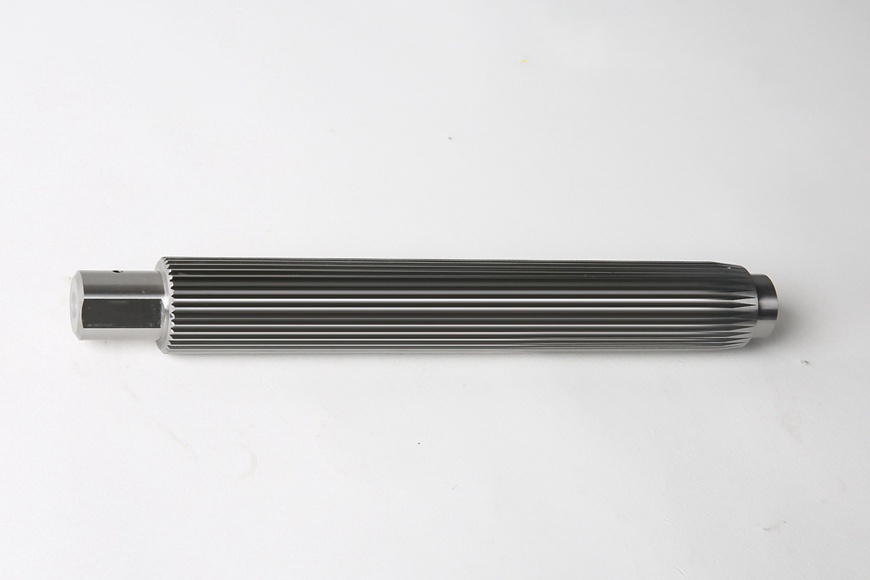
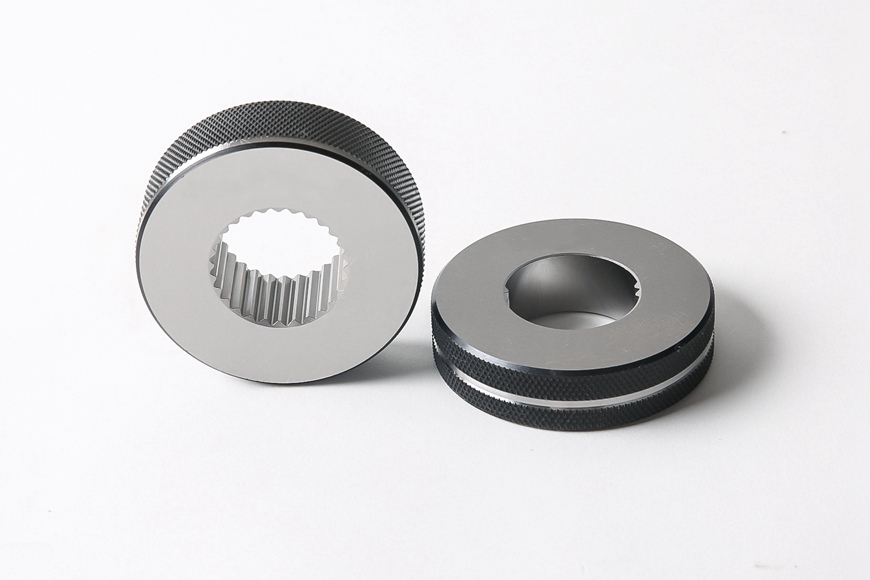
内拉刀用于加工各种形状的内表面,其名称通常直接由被加工孔的截面形状决定,例如圆孔拉刀、四方拉刀、六方拉刀、键槽拉刀和花键拉刀等。此外,内拉刀还能加工螺旋内花键和内齿轮。内拉刀可加工的孔径范围一般为10~120毫米,特殊情况下可扩展至5~400毫米;拉削的槽宽多为3~100毫米;被加工孔的长度通常不超过直径的3倍,但在特殊场合下,孔深可达2米。常见的内拉刀包括圆孔拉刀、花键拉刀、方孔拉刀和键槽拉刀。
外拉刀则用于加工各种外表面,如平面、成形表面、槽纹,以及汽轮机叶片上复杂的榫槽和榫头。外拉削往往可以替代铣削、刨削和磨削等工序,尤其适合汽车、摩托车、拖拉机等大批量生产中特定零件表面的加工。在实际生产中,内拉刀的应用要比外拉刀更为普遍。
按受力方向划分
根据拉刀工作时承受的力是拉力还是压力,可将其分为拉刀和推刀。拉刀在工作时受拉力作用,而推刀则承受压力。由于受压时需要考虑压杆稳定性,推刀的长度与直径之比通常应小于12,以防止受压失稳。
按结构形式划分
拉刀的结构可分为整体式、组合式和装配式三种。
整体式拉刀主要用于中小尺寸的高速钢拉刀,制造简单,使用可靠。
组合式拉刀的优势在于节省刀具材料,同时简化制造工艺。当刀齿磨损或损坏后,可以方便地调整或更换单个刀齿,无需整刀报废,经济性较好,常见于花键拉刀等场合。
装配式拉刀则多用于大尺寸拉刀或硬质合金刀齿的组合拉刀,通过将刀齿与刀体装配结合,既保证了切削性能,又降低了大型刀具的制造成本。
按切削方式——链式连续拉削
传统的拉削方式中,拉刀做主动切削运动,工件保持固定。而为了提高生产效率和实现自动化,出现了链式连续拉削方式。在这种模式下,拉刀固定不动,工件则安装在连续运动的链式传送带上的随行夹具中,随传送带移动完成主运动,从而实现不间断的连续拉削。这一方式已在汽车制造业中得到实际应用。
最新资讯
-
2026-11-18 搓齿板加工质量的提升路径
搓齿板是齿轮加工中常用的工具,主要用于在工件表面加工齿形。其加工质量直接影响齿形精度、齿面表面质量及使用寿命。提升搓齿板加工质量,对提高生产效率、降低生产成本具有重要意义。以下从材料选择、加工工艺、热处理、表面处理及使用维护等方面,讨论提升搓齿板加工质量的方法。
-
2026-11-15 搓齿加工效率提升策略
搓齿加工是齿轮制造中的关键工艺,广泛应用于机械制造、汽车、航空航天等行业。制造业对高效、精密加工的需求不断增加,如何提高搓齿加工效率,已成为企业关注的重点。以下从工艺优化、设备升级、材料选择、刀具管理及智能化技术应用等方面,讨论提升搓齿加工效率的有效策略。