搓齿板加工质量的提升路径
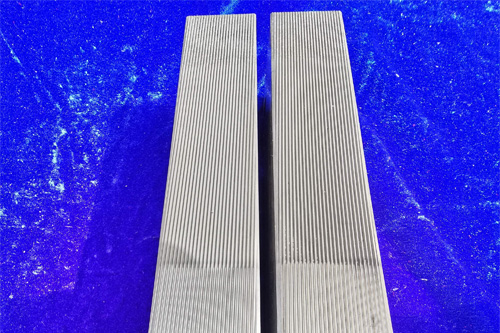
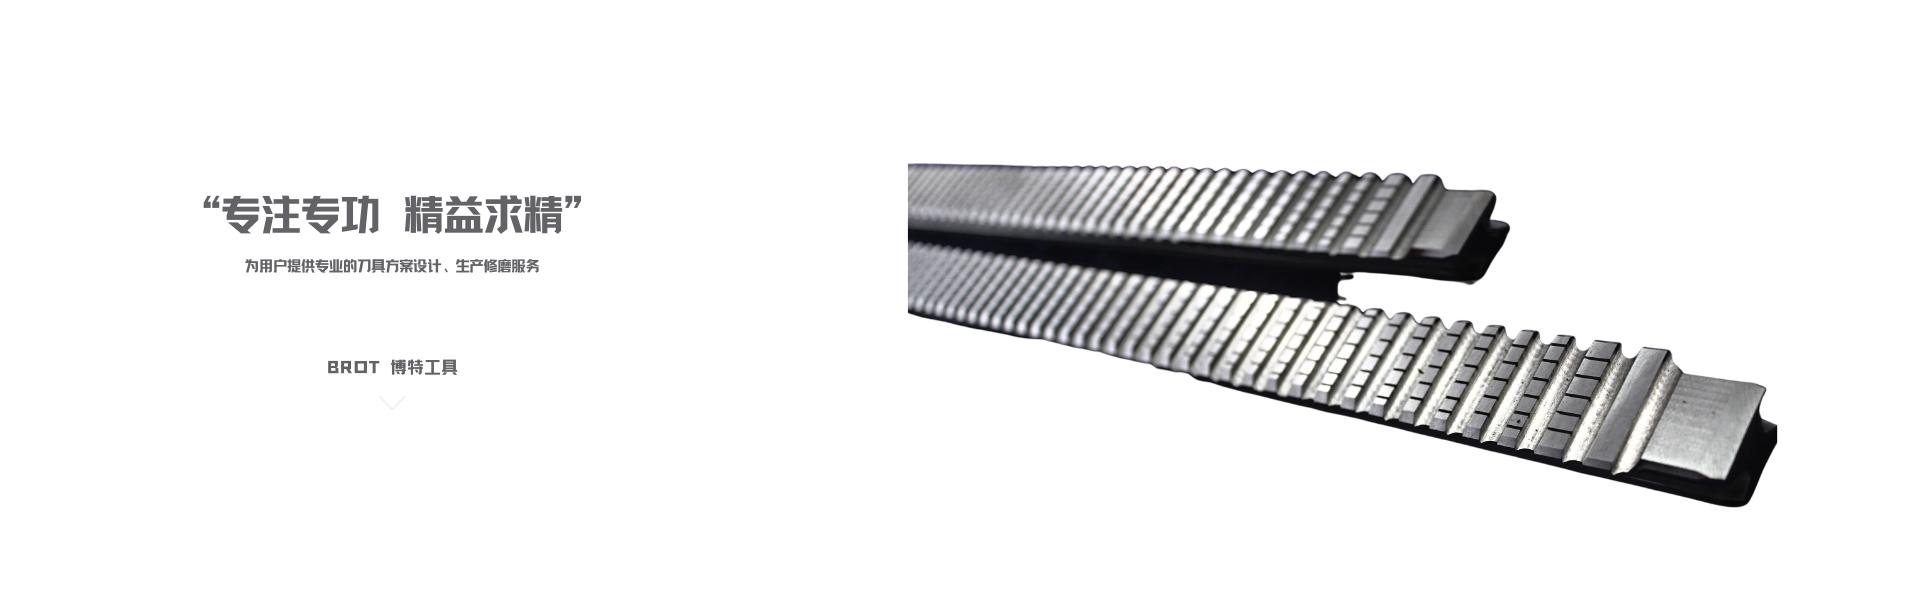
搓齿板是齿轮加工中常用的工具,主要用于在工件表面加工齿形。其加工质量直接影响齿形精度、齿面表面质量及使用寿命。提升搓齿板加工质量,对提高生产效率、降低生产成本具有重要意义。以下从材料选择、加工工艺、热处理、表面处理及使用维护等方面,讨论提升搓齿板加工质量的方法。
材料选择
搓齿板材料选择是影响加工质量的关键因素之一。搓齿板需具备高硬度、高耐磨性和良好韧性,以承受加工过程中的高压力和摩擦。常用材料包括高速钢(如W18Cr4V、W6Mo5Cr4V2等)、硬质合金(如YG6、YG8等)及粉末冶金材料。
高速钢
综合性能较好,适合加工中等硬度的金属材料。合理的热处理工艺可获得较高硬度和耐磨性。
硬质合金
硬度和耐磨性极高,适合加工高硬度或难加工材料,但韧性较差,容易发生脆性断裂,需根据具体加工条件选择合适的牌号。
粉末冶金材料
经粉末冶金工艺制备,组织均匀、性能较好,适合高精度、高耐磨性要求的搓齿板。
选择材料时,应结合加工对象、加工条件及成本等因素综合考虑,使材料性能满足使用要求。
加工工艺
搓齿板加工工艺直接影响尺寸精度和表面质量。搓齿板加工通常包括车削、铣削、磨削等工序。提升加工质量,可从以下方面入手。
精密加工设备
使用高精度数控机床进行加工,使搓齿板尺寸精度和几何形状符合设计要求。
合理的切削参数
加工过程中合理选择切削速度、进给量和切削深度,避免切削力过大或切削温度过高导致材料变形或表面质量下降。
刀具选择与维护
使用高质量刀具,并定期维护和更换,保持切削过程稳定和加工质量。
冷却与润滑
加工过程中使用适当的冷却液和润滑剂,降低切削温度,减少刀具磨损,提高表面光洁度。
热处理
热处理是提升搓齿板性能的重要环节。合理的热处理工艺可提高搓齿板硬度、耐磨性和韧性,延长使用寿命。常用热处理工艺包括淬火、回火、渗碳、氮化等。
淬火与回火
通过淬火提高搓齿板硬度,随后回火调整内部应力,提高韧性和抗冲击性能。
渗碳与氮化
通过表面渗碳或氮化处理,提高搓齿板表面硬度和耐磨性,同时保持基体韧性。氮化处理还可提高搓齿板抗腐蚀性能。
进行热处理时,应严格控制加热温度、保温时间和冷却速度,使热处理效果达到预期。
表面处理
表面处理可进一步提升搓齿板耐磨性、抗腐蚀性和使用寿命。常用表面处理方法包括涂层处理、电镀、抛光等。
涂层处理
在搓齿板表面涂覆硬质涂层(如TiN、TiCN、DLC等),可显著提高耐磨性和抗腐蚀性,延长使用寿命。
电镀
通过电镀工艺在搓齿板表面镀上一层耐磨、抗腐蚀金属(如铬、镍等),提高表面性能。
抛光
通过抛光提高搓齿板表面光洁度,减少加工过程中的摩擦阻力,提高齿形加工质量。
使用与维护
搓齿板的使用与维护,对其加工质量和使用寿命也有重要影响。使用过程中应注意以下方面。
正确安装与调整
确保搓齿板安装牢固、位置准确,避免安装不当导致加工误差或损坏。
合理选择加工参数
根据加工对象材料、硬度等条件,合理选择搓齿板转速、进给量等参数,避免过载或过度磨损。
定期检查与维护
定期检查搓齿板磨损情况,及时修磨或更换,使其保持良好工作状态。
清洁与润滑
使用过程中保持搓齿板清洁,并定期润滑,减少摩擦和磨损。
质量检测与反馈
为确保搓齿板加工质量,应建立完善的质量检测体系。使用高精度测量仪器(如三坐标测量机、表面粗糙度仪等),对搓齿板尺寸精度、表面质量、硬度等指标进行检测,使其符合设计要求。同时建立质量反馈机制,根据检测结果及时调整加工工艺和参数,持续改进产品质量。
结论
提升搓齿板加工质量,需要从材料选择、加工工艺、热处理、表面处理及使用维护等多方面综合考虑。合理选择材料、优化加工工艺、严格控制热处理和表面处理质量,并加强使用与维护,可有效提高搓齿板齿形精度、齿面质量和使用寿命,进而提升生产效率和产品质量。