

-
 06-11 2025磨削裂纹成因分析及综合防治技术规范
磨削裂纹成因分析及综合防治技术规范裂纹形貌特征分布特征:呈离散点状分布,单点尺寸0.1-0.5mm深度范围:50-250μm(需通过金相切片确认)检测方法:优先选用磁粉探伤(ASTM E709)或白光干涉仪产生机理分析(1)应力三重效应机械应力:磨削力引发的表层塑性变形热应力:局部温升800℃导致的
查看详情 -
 06-08 2025数控机床系统化维护保养规范
数控机床系统化维护保养规范机械系统保养(1)运动部件维护执行全行程轴运动(X/Y/Z/A/B轴),确保导轨与丝杠表面形成完整润滑膜各轴归零定位,辅助机构复位(刀塔/刀库定位于1号工位,尾座/机械臂回归零点)核心部件养护(1)主轴系统保养操作规范:必须卸除刀柄后进行维护作业清洁流程:使用专用无纺布清洁
查看详情 -
 06-05 2025高压水射流技术在金属刀具清洁处理中的创新应用研究
《高压水射流技术在金属刀具清洁处理中的创新应用研究》技术背景与行业需求在金属刀具加工领域,氧化污染是影响产品质量的重要问题。制造过程中暴露于空气中的金属表面会自然形成氧化层,若缺乏有效的清洁手段,这些初生氧化物会逐渐转化为黄褐色铁锈,不仅影响产品外观品质,更会显著降低切削性能和使用寿命。传统清洁方法
查看详情 -
 06-02 2025刀具涂层表面处理技术发展报告
刀具涂层表面处理技术发展报告一、行业技术发展现状日本刀具制造企业通过持续技术创新,在涂层刀具领域已确立全球领先地位。以三菱材料为代表的日系厂商,其涂层刀具产品在国际市场的占有率已突破60%。现代可转位刀片中,采用涂层技术的比例高达75%以上,通过优化涂层结构实现了耐磨性与韧性的最佳平衡。二、关键技术
查看详情 -
 05-30 2025加工中心精度检测与维护技术指南
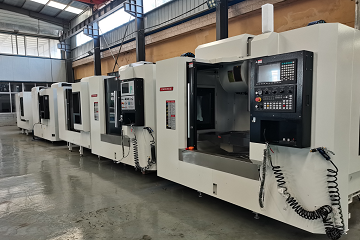
加工中心精度检测与维护技术指南一、标准试件检测规范试件定位要求试件应精确安装在X轴行程中点位置,允许偏差不超过±0.01mm。Y轴和Z轴的定位需考虑刀具悬伸长度,建议悬伸比控制在3:1至5:1之间。特殊定位要求需在技术协议中明确标注具体坐标参数。装夹技术规范夹具安装面平面度误差应控制在0.005mm
查看详情 -
 05-27 2025数控机床刀具新材料应用技术报告
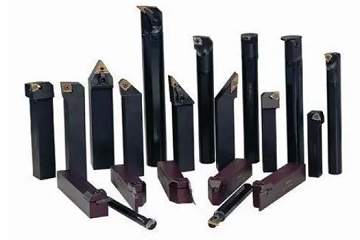
数控机床刀具新材料应用技术报告一、数控刀具的核心性能要求现代数控机床刀具系统具有标准化、模块化特征,其核心性能指标包括:机械性能:抗弯强度≥4000MPa,弹性模量≥500GPa精度指标:重复定位精度≤0.005mm切削性能:最高耐受线速度达800m/min(硬质合金刀具)适配性能:支持HSK、CA
查看详情






最新资讯
-
2026-10-25 拉刀加工工艺路线概述
拉刀材料通常选用高速钢、硬质合金、英铝等,具体选择需结合加工材料与加工要求确定。材料选择时,应关注材料的均匀性和硬度,这两项会直接影响拉刀的整体质量。制作拉刀时,首先进行切割。切割可使用剪切机或电火花线切割机,按图纸要求下料,并保证尺寸精度与切割面平滑度。
-
2026-10-22 金属切削中切削液的选用策略
金属切削中切削液的选用策略机械切削中,数控机床切削按切削方式分,主要有车、铣、钻、镗等;按去除余量分,有粗加工、半精加工和精加工;按刀具材料分,有高速钢、硬质合金、陶瓷、金刚石、立方氮化硼等;按机床分,主要有明确要求使用油基切削液的机床、不要求使用的机床、单件小批量生产的机床、批量生产或自动化生产线











