

-
 06-20 2026
-
 06-17 2026刀具涂层表面光滑化技术的发展与应用
在全球机械加工领域,日本机床与切削刀具拼接卓越的综合性能与稳定品质获得了行业广泛认可,应用覆盖绝大多数高端制造场景。其中可转位刀片作为切削加工的核心耗材,半数以上采用了涂层牌号设计,通过涂层技术精准平衡切削刃的耐磨性与韧性,大幅提升了刀具的综合切削性能。
查看详情 -
 06-14 2026搓齿板的功能特性与应用要点
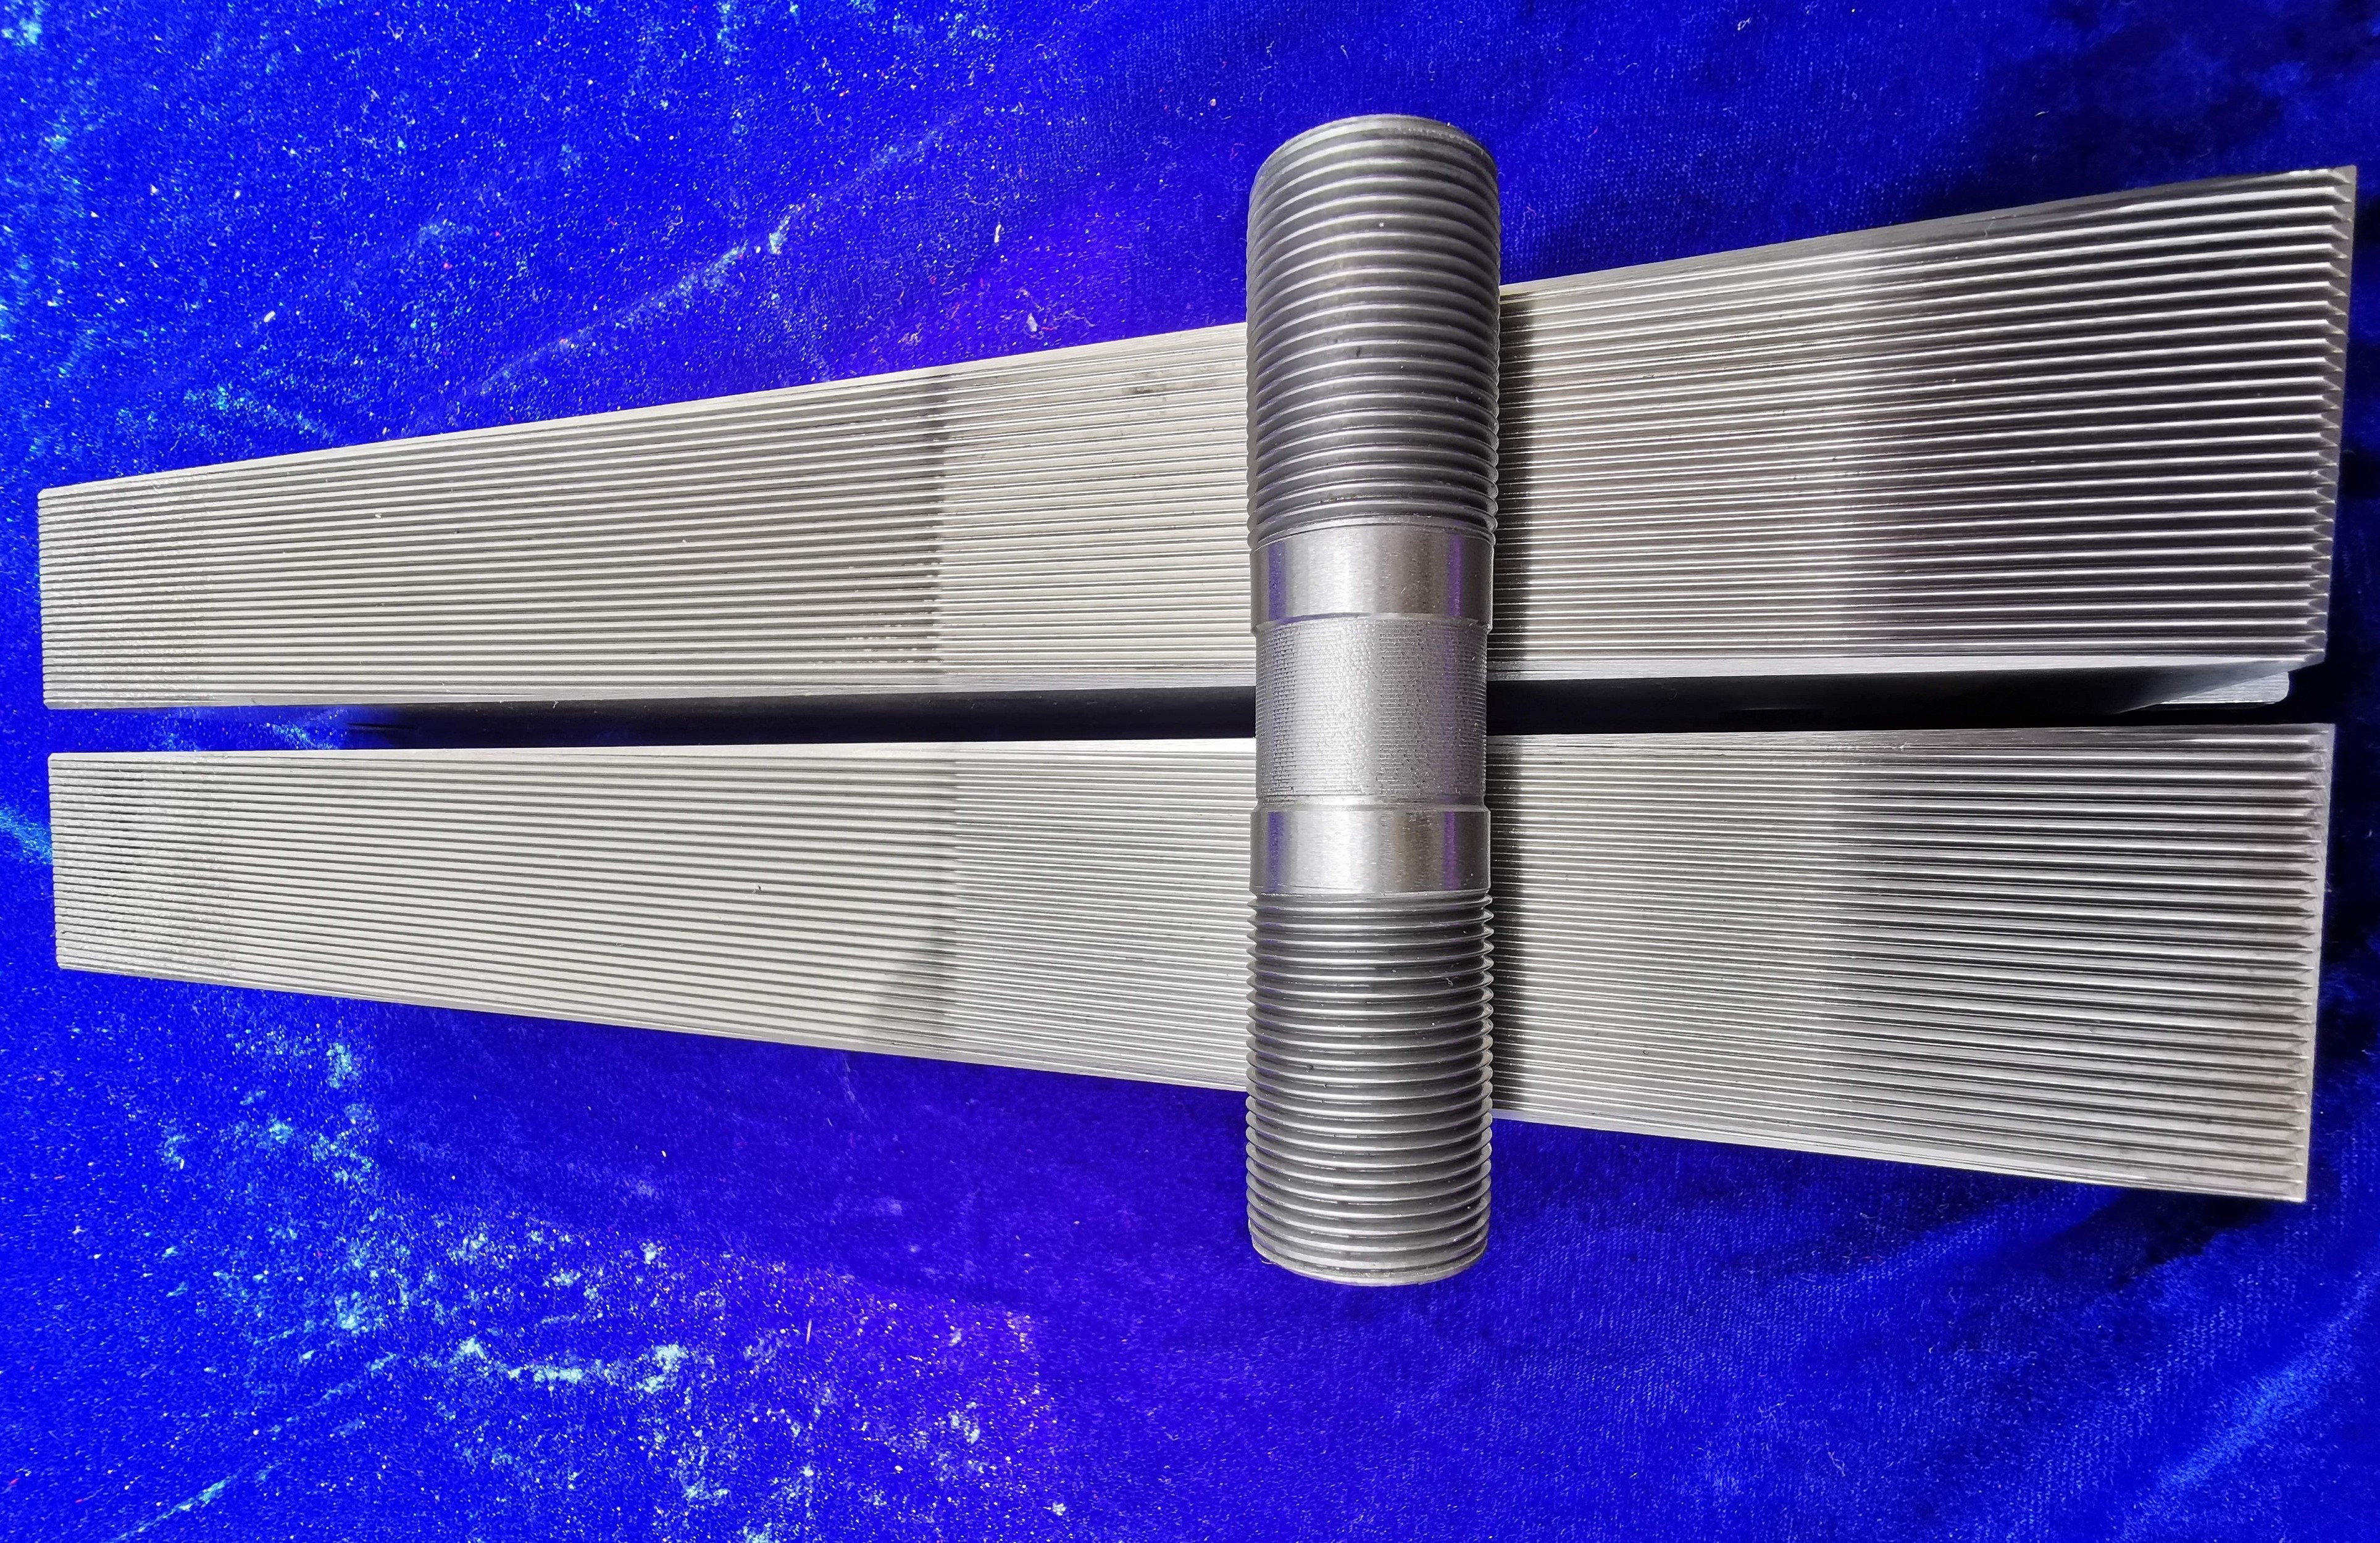
搓齿板的功能特性与应用要点搓齿板是一种专用冷挤压成形刀具,广泛应用于汽车制造等机械加工领域,主要用于花键轴、外螺纹、蜗杆等轴类零件的冷态精密成形加工。该刀具适配多种加工设备:在卧式搓齿机上采用上下对置安装方式,在立式搓齿机上则采用左右对置安装方式。加工时,待加工工件由前后顶尖定位夹紧,两块搓齿板在搓
查看详情 -
 06-11 2026
-
 06-08 2026磨削裂纹的产生原因及解决方法
磨削裂纹的产生原因及解决方法平面磨削工序中出现的磨削裂纹,外观多呈现为工件表面的黑色细碎斑点,这类缺陷并非瞬时突发形成,而是以零星分布的形式逐渐出现在工件表层。由于裂纹特征细微、辨识度较低,加工新手很难精准识别区分。经专用药剂检测可知,该类磨削裂纹深度较浅,常规裂纹深度仅维持在0.05~0.25mm
查看详情





最新资讯
-
2026-10-25 拉刀加工工艺路线概述
拉刀材料通常选用高速钢、硬质合金、英铝等,具体选择需结合加工材料与加工要求确定。材料选择时,应关注材料的均匀性和硬度,这两项会直接影响拉刀的整体质量。制作拉刀时,首先进行切割。切割可使用剪切机或电火花线切割机,按图纸要求下料,并保证尺寸精度与切割面平滑度。
-
2026-10-22 金属切削中切削液的选用策略
金属切削中切削液的选用策略机械切削中,数控机床切削按切削方式分,主要有车、铣、钻、镗等;按去除余量分,有粗加工、半精加工和精加工;按刀具材料分,有高速钢、硬质合金、陶瓷、金刚石、立方氮化硼等;按机床分,主要有明确要求使用油基切削液的机床、不要求使用的机床、单件小批量生产的机床、批量生产或自动化生产线











