

-
 05-15 2026刀具涂层表面平滑技术发展解析
刀具涂层表面平滑化技术发展解析全球机械加工领域中,日系机床与切削刀具凭借出色的使用性能和稳定品质,在行业内认可度极高,应用普及范围广泛。在可转位刀片品类里,超半数产品均采用涂层材质配方,以此实现切削刃耐磨性与韧性的双向均衡。日系涂层刀具虽然入局国际市场的时间相对较晚,但依托持续的前沿技术研发投入,现
查看详情 -
 05-12 2026套类零件的视图表达、尺寸标注、材料及技术要求
套类零件的视图表达、尺寸标注、材料及技术要求 轴类零件是旋转零件,其长度大于直径,通常由外圆柱面、圆锥面、内孔、螺纹及相应端面所组成。轴上往往还有花键、键槽、横向孔、沟槽等。根据功用和结构形状,轴类有多种型
查看详情 -
 05-03 2026数控车床加工技术要点分析
数控车床加工技术要点分析数控车床作为机械零件加工的核心设备,在技术迭代过程中,各类新技术的融入大幅提升了其综合性能与加工效率。相较于传统普通车床,数控车床最突出的优势的是实现了智能化与自动化控制,不仅能精准完成机械零件加工,还能显著提升生产效能,因此在机械制造领域的应用愈发广泛。尤其针对外形轮廓复杂
查看详情 -
 04-30 2026渐开线花键滚刀的选型核心要点
渐开线花键滚刀的选型核心要点匹配滚刀的类型与精度等级:需结合加工设备性能与既定加工工艺,选定适配的滚刀类型及精度等级。其中,渐开线滚刀的模数(含节距、螺距)、压力角必须与待加工齿轮的对应参数完全一致,滚刀螺旋方向需与待加工齿轮的螺旋方向保持相同;加工直齿齿轮时,优先选用右旋滚刀。保障材料的硬度与耐磨
查看详情 -
 04-27 2026
-
 04-24 2026螺纹铣削的加工特点及应用场景
螺纹铣削的加工特点及应用场景一、加工效率突出在螺纹大批量加工场景中,丝锥受限于较低的切削速度,且加工完成后需反转退刀,导致加工效率难以提升。而螺纹铣刀自身具备较高的铣削速度,加之多刀槽的结构设计增加了切削刃数量,可轻松提高进给速度,大幅提升加工效率。针对长螺纹加工,还可选用刀刃更长的刀片,通过减少轴
查看详情 -
 04-21 2026铰刀使用过程中常见的八大故障及诱因
铰刀使用过程中常见的八大故障及诱因:孔径增大,误差超标;孔径缩小;铰出的内孔不圆;孔的内表面出现明显棱面;内孔表面粗糙度值偏高;铰刀使用寿命偏低;铰出的孔位置精度超差;铰孔后孔的中心线不直。
查看详情 -
 04-18 2026干式切削工艺的应用实践
干式切削工艺的应用实践:干式切削工艺能否成功落地,核心在于找到可替代传统冷却润滑介质的技术方案。目前,行业内应用较为成熟的干式切削技术主要分为两类,即高速干式切削与低温冷风切削,二者凭借各自的技术优势,在不同加工场景中得到了广泛应用。
查看详情 -
 04-12 2026
-
 04-09 2026刀具寿命控制在实际生产中的作用
刀具寿命控制在实际生产中的作用1、序言随着数控行业向数字化、智能化方向迭代升级,生产线技术已广泛渗透到机械加工行业的各个领域。生产线技术可有效简化生产布局、减少人力投入,通过实现产品的均衡连续加工,大幅缩短零件加工周期、提升加工效率,同时降低生产成本。为进一步提高复杂壳体的加工效率、缩短生产周期,依
查看详情 -
 04-06 2026渐开线花键滚刀形式及相关加工刀具简介
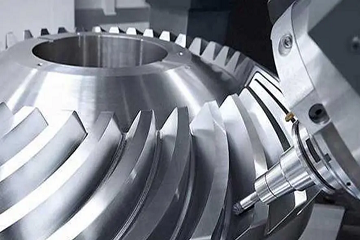
渐开线花键滚刀形式及相关加工刀具简介渐开线花键滚刀的齿面结构通常包含两类容屑槽形式:一类是在全齿圈上开设连续的圆形或螺旋通槽,槽形截面可设计为矩形或梯形。该类结构在刀具重磨时仅需刃磨前刀面,齿形与外径尺寸可保持不变,但受结构限制,通槽深度不宜过大。另一类为两端封堵式槽型,需在每个齿根处加工斜向小孔,
查看详情











最新资讯
-
2026-10-25 拉刀加工工艺路线概述
拉刀材料通常选用高速钢、硬质合金、英铝等,具体选择需结合加工材料与加工要求确定。材料选择时,应关注材料的均匀性和硬度,这两项会直接影响拉刀的整体质量。制作拉刀时,首先进行切割。切割可使用剪切机或电火花线切割机,按图纸要求下料,并保证尺寸精度与切割面平滑度。
-
2026-10-22 金属切削中切削液的选用策略
金属切削中切削液的选用策略机械切削中,数控机床切削按切削方式分,主要有车、铣、钻、镗等;按去除余量分,有粗加工、半精加工和精加工;按刀具材料分,有高速钢、硬质合金、陶瓷、金刚石、立方氮化硼等;按机床分,主要有明确要求使用油基切削液的机床、不要求使用的机床、单件小批量生产的机床、批量生产或自动化生产线











