

-
 06-26 2025拉孔加工表面缺陷成因分析与防治措施
拉孔加工表面缺陷成因分析与防治措施鳞刺产生鳞刺的主要原因是拉削过程中材料发生显著的塑性变形。改进措施包括:适当增大刀具前角,减小齿升量,选用具有优异润滑性能的切削液(推荐含氯的极压添加剂切削液)。对于硬度低于180HBS的工件材料(此硬度范围最易产生鳞刺),可通过预先热处理适当提高其硬度。这些方法均
查看详情 -
 06-23 2025数控磨床故障诊断与维护实用手册
一、数控系统故障排查指南1.1 软件系统异常处理典型故障表现:程序执行中断参数报错提示系统死机现象处理步骤:查阅报警代码手册检查程序指令逻辑恢复备份参数设置必要时重装系统软件1.2 硬件系统故障处理常见故障部件:主控模块存储单元显示面板通信接口维修流程:执行系统自诊断检
查看详情 -
 06-20 2025数控机床加工刀痕产生的关键因素剖析
数控机床加工刀痕产生的关键因素剖析一、刀痕概述及危害在数控机床加工过程中,退刀痕是一种常见的现象。对于部分加工孔而言,退刀痕的严重程度会直接影响发动机性能。以缸盖的水闷盖孔为例,若其孔壁在最终加工后出现贯穿的刀痕,待水门盖压装完成,密封效果将大打折扣,进而引发漏水风险等诸多问题。由此可见,加工孔一旦
查看详情 -
06-17 2025数控铣削加工实用指南
数控铣削加工参数优化实用指南核心加工参数配置数控铣削加工需要重点把控四大关键参数:主轴转速设定、进给速度调整、切削深度控制以及切削宽度选择。这些参数必须系统配合,才能实现加工效率、加工精度和刀具经济性的最佳平衡。参数设定基本原则主轴转速选择需综合考虑刀具材质和工件特性,通常硬质合金刀具可选用较高转速
查看详情 -
06-14 2025数控铣削加工参数优化技术指南
数控铣削加工参数优化技术指南1. 加工参数体系数控铣削的核心参数包括主轴转速、进给速度、背吃刀量和径向切宽。这些参数需要相互协调,确保加工效率、质量和刀具寿命的平衡。2. 参数确定原则主轴转速:根据刀具材料和工件材料选择合适范围,硬质合金刀具通常比高速钢刀具允许更高转速。进给速度:粗加工用较高速度,
查看详情 -
 06-11 2025磨削裂纹成因分析及综合防治技术规范
磨削裂纹成因分析及综合防治技术规范裂纹形貌特征分布特征:呈离散点状分布,单点尺寸0.1-0.5mm深度范围:50-250μm(需通过金相切片确认)检测方法:优先选用磁粉探伤(ASTM E709)或白光干涉仪产生机理分析(1)应力三重效应机械应力:磨削力引发的表层塑性变形热应力:局部温升800℃导致的
查看详情 -
06-08 2025数控机床系统化维护保养规范
数控机床系统化维护保养规范机械系统保养(1)运动部件维护执行全行程轴运动(X/Y/Z/A/B轴),确保导轨与丝杠表面形成完整润滑膜各轴归零定位,辅助机构复位(刀塔/刀库定位于1号工位,尾座/机械臂回归零点)核心部件养护(1)主轴系统保养操作规范:必须卸除刀柄后进行维护作业清洁流程:使用专用无纺布清洁
查看详情 -
 06-05 2025高压水射流技术在金属刀具清洁处理中的创新应用研究
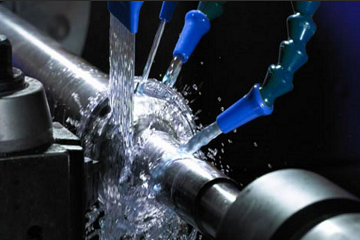
《高压水射流技术在金属刀具清洁处理中的创新应用研究》技术背景与行业需求在金属刀具加工领域,氧化污染是影响产品质量的重要问题。制造过程中暴露于空气中的金属表面会自然形成氧化层,若缺乏有效的清洁手段,这些初生氧化物会逐渐转化为黄褐色铁锈,不仅影响产品外观品质,更会显著降低切削性能和使用寿命。传统清洁方法
查看详情 -
06-02 2025刀具涂层表面处理技术发展报告
刀具涂层表面处理技术发展报告一、行业技术发展现状日本刀具制造企业通过持续技术创新,在涂层刀具领域已确立全球领先地位。以三菱材料为代表的日系厂商,其涂层刀具产品在国际市场的占有率已突破60%。现代可转位刀片中,采用涂层技术的比例高达75%以上,通过优化涂层结构实现了耐磨性与韧性的最佳平衡。二、关键技术
查看详情 -
 05-30 2025加工中心精度检测与维护技术指南
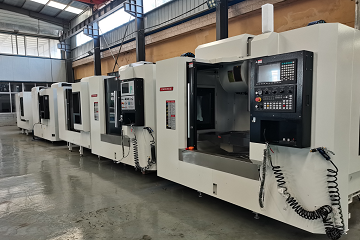
加工中心精度检测与维护技术指南一、标准试件检测规范试件定位要求试件应精确安装在X轴行程中点位置,允许偏差不超过±0.01mm。Y轴和Z轴的定位需考虑刀具悬伸长度,建议悬伸比控制在3:1至5:1之间。特殊定位要求需在技术协议中明确标注具体坐标参数。装夹技术规范夹具安装面平面度误差应控制在0.005mm
查看详情 -
 05-27 2025数控机床刀具新材料应用技术报告
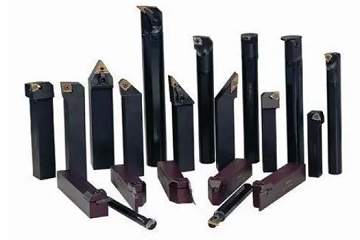
数控机床刀具新材料应用技术报告一、数控刀具的核心性能要求现代数控机床刀具系统具有标准化、模块化特征,其核心性能指标包括:机械性能:抗弯强度≥4000MPa,弹性模量≥500GPa精度指标:重复定位精度≤0.005mm切削性能:最高耐受线速度达800m/min(硬质合金刀具)适配性能:支持HSK、CA
查看详情 -
 05-24 2025机械齿轮加工工艺技术发展报告
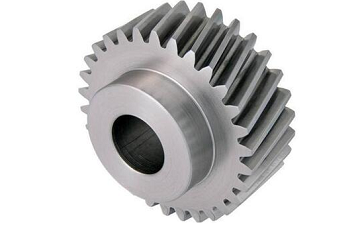
机械齿轮加工工艺技术发展报告一、机械齿轮技术发展沿革机械齿轮作为机械传动系统的核心元件,其发展历程可追溯至公元前400年的青铜器时代。工业革命时期齿轮技术取得重大突破,20世纪以来随着材料科学与制造工艺的进步,现代齿轮已发展出包括渐开线齿轮、摆线齿轮、锥齿轮等在内的完整体系。按结构特征可分为外齿轮、
查看详情 -
 05-21 2025高速切削刀具材料技术白皮书:从基础材料到前沿应用
高速切削刀具材料技术白皮书:从基础材料到前沿应用一、高速切削技术核心价值高速切削技术通过大幅提升加工效率(典型切削速度500-5000m/min)和加工精度(可达IT5-IT7级),实现了制造业的突破性进步。该技术特别适合高精度零部件加工,表面粗糙度可控制在Ra0.2-0.8μm范围内,甚至能够实现
查看详情 -
05-18 2025干式切削技术革新:从工艺原理到产业升级
干式切削技术革新:从工艺原理到产业升级一、关键技术参数矩阵工艺类型核心指标刀具配置方案能效提升对比高速干式切削切削热传导率>85%CBN涂层刀具(涂层厚度3-5μm)能耗降低40%低温冷风切削切削区温控±5℃梯度硬质合金刀具(基体韧性KIC≥15)刀具寿命提升200%复合工艺植物油用量<10ml/h
查看详情 -
 05-15 2025键槽拉刀核心技术解析与工艺优化指南
键槽拉刀核心技术解析与工艺优化指南一、核心功能解析键槽拉刀定义精密键槽加工专用刀具,适用于半圆键槽(DIN 6888)及平键槽(GB/T 1095)加工,具备以下特性:最大单次拉削余量:3.5mm(视材料硬度调整)标准齿数范围:8-24齿(特殊工况可定制40齿)加工效率比铣削提升3-5倍二、键槽类型
查看详情 -
05-12 2025精密传动部件加工利器:矩形花键滚刀核心技术解析
精密传动部件加工利器:矩形花键滚刀核心技术解析一、矩形花键滚刀的六大核心优势优势维度技术特性行业对比数据加工效率多头设计(2-4头)实现同步切削效率较单头提升60-150%传动精度类斜齿轮啮合原理(螺旋角±5°内可调)齿距误差≤0.015mm (DIN5482)工艺兼容性适配直槽/螺旋槽双模式设计切
查看详情 -
05-09 2025精密齿轮加工技术解析:工艺对比与刀具选型指南
精密齿轮加工技术解析:工艺对比与刀具选型指南一、齿轮成型工艺对比分析【滚齿工艺特性】运动形式:基于齿轮啮合原理的连续展成切削加工范围:外齿轮/蜗轮专用(最大模数32)精度表现:IT7-IT8级(采用AA级滚刀可达IT6)典型应用:汽车变速箱同步器齿轮批量加工【插齿工艺优势】复合运动:刀具旋转+轴向往
查看详情










最新资讯
-
2026-10-25 拉刀加工工艺路线概述
拉刀材料通常选用高速钢、硬质合金、英铝等,具体选择需结合加工材料与加工要求确定。材料选择时,应关注材料的均匀性和硬度,这两项会直接影响拉刀的整体质量。制作拉刀时,首先进行切割。切割可使用剪切机或电火花线切割机,按图纸要求下料,并保证尺寸精度与切割面平滑度。
-
2026-10-22 金属切削中切削液的选用策略
金属切削中切削液的选用策略机械切削中,数控机床切削按切削方式分,主要有车、铣、钻、镗等;按去除余量分,有粗加工、半精加工和精加工;按刀具材料分,有高速钢、硬质合金、陶瓷、金刚石、立方氮化硼等;按机床分,主要有明确要求使用油基切削液的机床、不要求使用的机床、单件小批量生产的机床、批量生产或自动化生产线











