

-
 05-06 2025拉削工艺与刀具应用解析:从分类到技术优势
拉削工艺与刀具应用解析:从分类到技术优势【拉刀分类与应用场景】在精密机械加工领域,拉刀作为高效成型刀具主要分为三大结构类型: 组合式拉刀(模块化设计) 材料利用率提升30%以上 支持分段维修更
查看详情 -
 05-03 2025合金钢性能优势解析与工程应用
合金钢性能优势解析与工程应用一、基础性能突破(1)力学性能优化通过多元合金化策略实现材料性能突破:抗拉强度提升35-200%(视合金体系而定)洛氏硬度范围扩展至HRC20-65冲击韧性较碳钢提高50%以上疲劳极限突破传统钢种限制(2)相变调控能力关键合金元素(Cr、Ni、Mo等)有效调控:临界温度范
查看详情 -
 04-30 2025
-
 04-27 2025花键拉刀标准构成解析
标准结构通常包含九大功能模块(特殊异形刀具除外),其组成架构与常规内孔拉刀具有高度相似性。前柄部,刀具装夹与动力传导核心区。颈部区段,连接柄部与过渡锥的结构体,直径等同或微小于前柄,通常作为刀具标识铭刻区域。过渡锥体,导向预处理装置,确保前导部平稳导入工件预加工孔道。
查看详情 -
 04-24 2025拉刀技术特性与分类解析
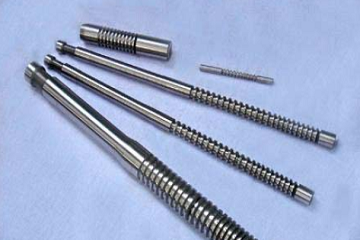
刀具类型划分,核心优势,模块化设计实现材料节约与制造简化,维护特性,支持局部吃端更换,降低使用成本。整体式拉刀,结构特征,高速钢一体化成型,适用范围,中小型工件精密加工。装配式拉刀,构造特点,模块化拼接结构,应用领域,大尺寸工件及硬质合金刀具组配。切削机理特性,采用梯度齿高设计原理,后置刀齿较前置刀齿具有0.005-0.015mm级差高度,通过连续层切实现材料去除。加工过程中保持恒定线速度,完成粗加工至精加工全流程。
查看详情 -
 04-15 2025花键批量检测技术规范
针对花键副的配合特性和互换性的要求,批量检测按一下方法实施:内花键检测体系,综合通端塞规,用于限定工件内花键作用齿槽宽的最低值及齿形终止圆直径下限,合格产品应能完全通过该量规。非全齿止端塞规,设定实际齿槽宽上限指标,符合标准的产品不得通过该量规。外花键检测体系,综合通端环规,管控作用齿厚峰值与齿形起始圆直径上限值,辅助测量手段,通过跨棒距检测或公法线平均长度测量,确保实际齿厚不低于规定下限。
查看详情 -
04-06 2025拉刀材质选择与硬度控制规范
拉刀材质选择与硬度控制规范常用材质类型:基础型材料:普遍采用W6Mo5Cr4V2标准高速工具钢或具有同等力学特性的常规高速钢增强型材料:可选择粉末冶金高速钢等高性能特种钢材热处理工艺标准:常规高速钢构件切削单元组(刀齿与后导向部):63-66HRC洛氏硬度前导定位段:60-66HRC区间控制夹持柄体
查看详情 -
 03-31 2025复合孔拉刀分类及应用指南
复合孔拉刀分类及应用指南一、平面圆孔拉刀结构特征孔型由圆弧与直线组合构成(单/双圆弧+单/双直线)预制孔为小圆孔(切于直线段)刀具特点结构与矩形拉刀相似,适应规则几何过渡适用场景加工带平直过渡的圆形通孔二、扁圆拉刀孔型定义两直线边与两圆弧光滑相接,满足圆半径=孔高/2预制孔类型与加工方案预制孔类型拉
查看详情 -
 03-22 2025
-
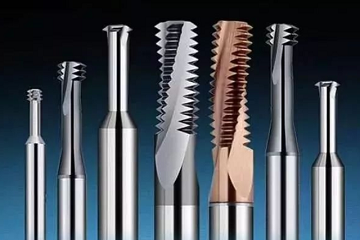 03-19 2025螺纹铣刀:精密螺纹加工的关键工具
螺纹铣刀:精密螺纹加工的关键工具螺纹铣刀作为现代精密加工领域的重要刀具,主要应用于各类复杂螺纹结构的成型加工。与传统切削刀具相比,该刀具集高强度切削性能、高效加工能力和环保生产优势于一体,尤其擅长处理内螺纹、锥面及沟槽等精密结构的加工需求。核心性能优势:切削性能卓越:采用特殊几何刃口设计,确保高进给
查看详情 -
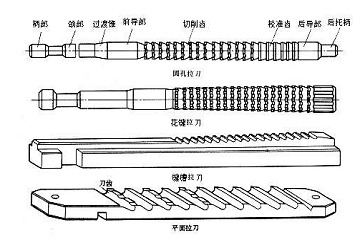 03-16 2025外拉刀的结构特性与应用解析
外拉刀是金属切削加工领域中的专业刀具,主要用于工件表面的精密加工。该刀具具有显著的专业适配性,每套刀具均针对特定工件外形参数定制开发。其结构设计遵循双重适配原则:既需匹配被加工表面的几何特征,又要与所选拉床设备类型形成技术兼容。
查看详情










最新资讯
-
2026-10-25 拉刀加工工艺路线概述
拉刀材料通常选用高速钢、硬质合金、英铝等,具体选择需结合加工材料与加工要求确定。材料选择时,应关注材料的均匀性和硬度,这两项会直接影响拉刀的整体质量。制作拉刀时,首先进行切割。切割可使用剪切机或电火花线切割机,按图纸要求下料,并保证尺寸精度与切割面平滑度。
-
2026-10-22 金属切削中切削液的选用策略
金属切削中切削液的选用策略机械切削中,数控机床切削按切削方式分,主要有车、铣、钻、镗等;按去除余量分,有粗加工、半精加工和精加工;按刀具材料分,有高速钢、硬质合金、陶瓷、金刚石、立方氮化硼等;按机床分,主要有明确要求使用油基切削液的机床、不要求使用的机床、单件小批量生产的机床、批量生产或自动化生产线











