

-
 03-13 2025键槽拉刀技术解析:结构分类与特性加工
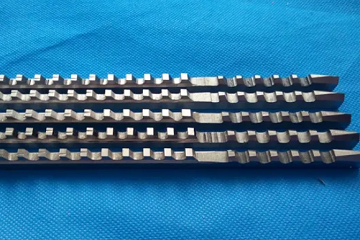
结构分类体系:键槽加工刀具根据刀体构型主要分为两大技术流派:1.圆柱形刀体结构,采用精密圆柱体与加工孔配合,具有以下特征:定位精度达到±0.015mm的行业高标准;制造工艺设计五轴联动磨削技术,加工周期长达120小时;使用场景局限在φ20-50mm标准孔径范围;目前市场占有率不足8%,主要应用于航空航天精密部件加工。
查看详情 -
 03-10 2025如何判断拉刀是否应该修磨
拉刀作为精密加工刀具,其刃口状态的完整性直接影响加工质量与刀具寿命。当拉刀出现钝化仍继续服役时,不仅会导致切削刃产生不可逆的机械损伤(如崩刃、卷刃等),更会引发以下工艺异常。
查看详情 -
 03-07 2025电火花加工稳定状况的评判与其产生的影响
电火花加工中伴随有一系列派生现象,通过加工过程中的外在表现,可以了解加工的稳定性,发现加工的异常放电状态。正常加工中,观察到的火花颜色通常为蓝白色夹火红颜色,火花细小均匀。加工液面冒无烟小气泡,听到的火花声音清脆、连续。机床的电流、电压表呈有规律的摆动,伺服百分表匀速进给。加工中每次放电时间、抬刀动作有规律的持续。
查看详情 -
 03-01 2025键槽拉刀主要检验项目及测量方法技术规范
键槽拉刀主要检验项目及测量方法技术规范一、切削齿齿高检测1.1 检测工具零级精度千分尺(分度值0.001mm)1.2 操作步骤(1)以刀体底面为基准面定位(2)逐齿测量各切削齿高度值(3)计算相邻齿高差值即为齿升量技术要点:前、后齿高差应符合工艺文件规定的齿升量公差范围二、校准齿齿高检测2.1 检测
查看详情 -
 02-20 2025研究高压水射流技术在刀具清洗中的应用效果
在刀具制造中,由于接触空气,刀具成品表面会产生氧化物。若缺乏有效的清洗手段,刀具在存放过程中会进一步氧化,形成黄褐色铁锈,这不仅影响刀具的美观,还会降低其使用价值。传统的清洗方法存在诸多弊端:化学清洗成本高昂,易对刀具造成损害,且废液处理不环保,易造成环境污染;超声波清洗在经济效益上不划算,且对大型刀具无法处理,技术有待完善。
查看详情 -
 02-17 2025
-
02-14 2025磨削裂纹的形成机理与防控措施分析
在平面磨削加工中,磨削裂纹通常以黑色碎点形式呈现于工件表面。此类裂纹具有以下特征:呈非连续性分布,初期表现为零星散点;裂纹深度较浅,经特殊试剂处理后测得深度范围为0.05-0.25mm;形貌特征具有隐蔽性,需借助专业检测手段进行辨识。
查看详情 -
 02-11 2025齿轮加工工艺与润滑技术的发展与应用
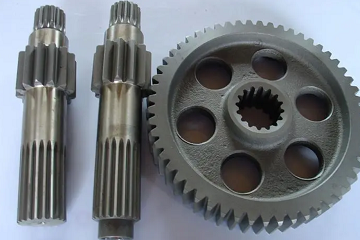
齿轮传动作为近代机器中最为常见的机械传动方式,堪称机械产品的重要基础零部件。相较于链传动、带传动、液压传动等其他机械传动形式,齿轮传动凭借其功率范围大、传动效率高、传动准确、使用寿命长等诸多优势脱颖而出,成为众多机械产品不可或缺的核心传动部件,亦是机器中所占比重最大的传动形式。齿轮在工业发展进程中始终占据着极为重要的地位,被广泛视为工业化进程的重要象征。从这一角度而言,深入关注齿轮的先进加工技术及其发展趋势,无疑具有及其深远且重大的意义。
查看详情 -
02-08 2025车床振刀的原因及排查
机床在加工过程中震动,最常见与车床,镗床加工过程中,造成工件表面有颤纹,返工率高、废品率高,伴有震刀打刀现象。机床震动原因一般是机床-工件-刀具三个系统中任一个或多个系统刚性不足。以下总结几点内容,就振动、震刀产生时都需要从哪些方面入手排查。
查看详情 -
 02-05 2025机械齿轮加工工艺分析
进入新世纪以来,我国的市场经济持续繁荣,机械制造行业迎来了前所未有的发展机遇和挑战。在机械工程制造的过程中,齿轮非常重要,如果齿轮加工不当,就会阻碍机械工程制造的顺利开展,对机械制造行业造成不利影响。就目前看来,我国机械制造行业中的齿轮加工还存在一些问题,阻碍了机械制造质量和水平的提升。为了促进机械制造行业的可持续发展,应用科学的机械齿轮加工工艺势在必行。
查看详情 -
 01-30 2025
-
01-24 2025模具行业中常见的一些刀具分类
模具行业中常见的一些刀具分类 一、钻孔刀具类: 1、直、锥柄麻花钻(φ0.5~φ50)2、直、锥柄扩孔钻(φ4~φ50)3、直、锥柄长麻花钻(φ1.5~φ50)4、套式扩孔钻(φ25~φ52)5、直、锥柄镶硬质合金麻花钻(φ5~φ50)6、直、锥柄锥面锪钻(φ8~φ80)7、a型全磨制螺
查看详情 -
01-21 2025螺纹铣削的加工应用及特点
大批量加工螺纹的时候,由于丝锥比较低的切削速度限制以及在加工好螺纹后的反转退刀,要想提高加工效率十分困难。然而如果我们使用螺纹铣刀,它不但本身的铣削速度就很高,而且它的多刀槽设计增加了切削刃数从而可以轻松提高进给速度,这样就极大提高了加工效率。在加工长螺纹时,我们还可以选择使用有更长刀刃的刀片减少轴向进给距离(相当于螺纹变短)来进一步提高加工效率。
查看详情










最新资讯
-
2026-10-25 拉刀加工工艺路线概述
拉刀材料通常选用高速钢、硬质合金、英铝等,具体选择需结合加工材料与加工要求确定。材料选择时,应关注材料的均匀性和硬度,这两项会直接影响拉刀的整体质量。制作拉刀时,首先进行切割。切割可使用剪切机或电火花线切割机,按图纸要求下料,并保证尺寸精度与切割面平滑度。
-
2026-10-22 金属切削中切削液的选用策略
金属切削中切削液的选用策略机械切削中,数控机床切削按切削方式分,主要有车、铣、钻、镗等;按去除余量分,有粗加工、半精加工和精加工;按刀具材料分,有高速钢、硬质合金、陶瓷、金刚石、立方氮化硼等;按机床分,主要有明确要求使用油基切削液的机床、不要求使用的机床、单件小批量生产的机床、批量生产或自动化生产线









